3D 打印耗材普遍容易吸水,这不仅会严重影响打印质量,还可能损坏机器。本指南旨在统一耗材烘干流程,解决吸潮耗材的打印缺陷,并规避因烘干不当造成的耗材报废和设备损坏,从而保障您的打印精度、模型强度与打印稳定性。
¶ 为什么要烘干耗材?
把喷嘴加热到 220°C,挤出一段 PLA 耗材,仔细听——如果听到细微的“噼啪”声,说明耗材已经受潮了。受潮的耗材,在打印模型后,模型表面会出现拉丝、漏料、孔洞、表面粗糙、强度低等问题。
为什么会这样?耗材吸收的水分在高温喷嘴中迅速汽化,水蒸气膨胀后从挤出口喷出,导致熔体流动不稳定,挤出的丝材表面出现气泡、破裂、颜色偏浅甚至泛白。
一句话建议:如果不确定手里的耗材是否足够干燥,尤其是打印对外观要求很高的模型时,先烘干耗材再打印。同时,在使用过程中记得对耗材做好密封防潮保护。
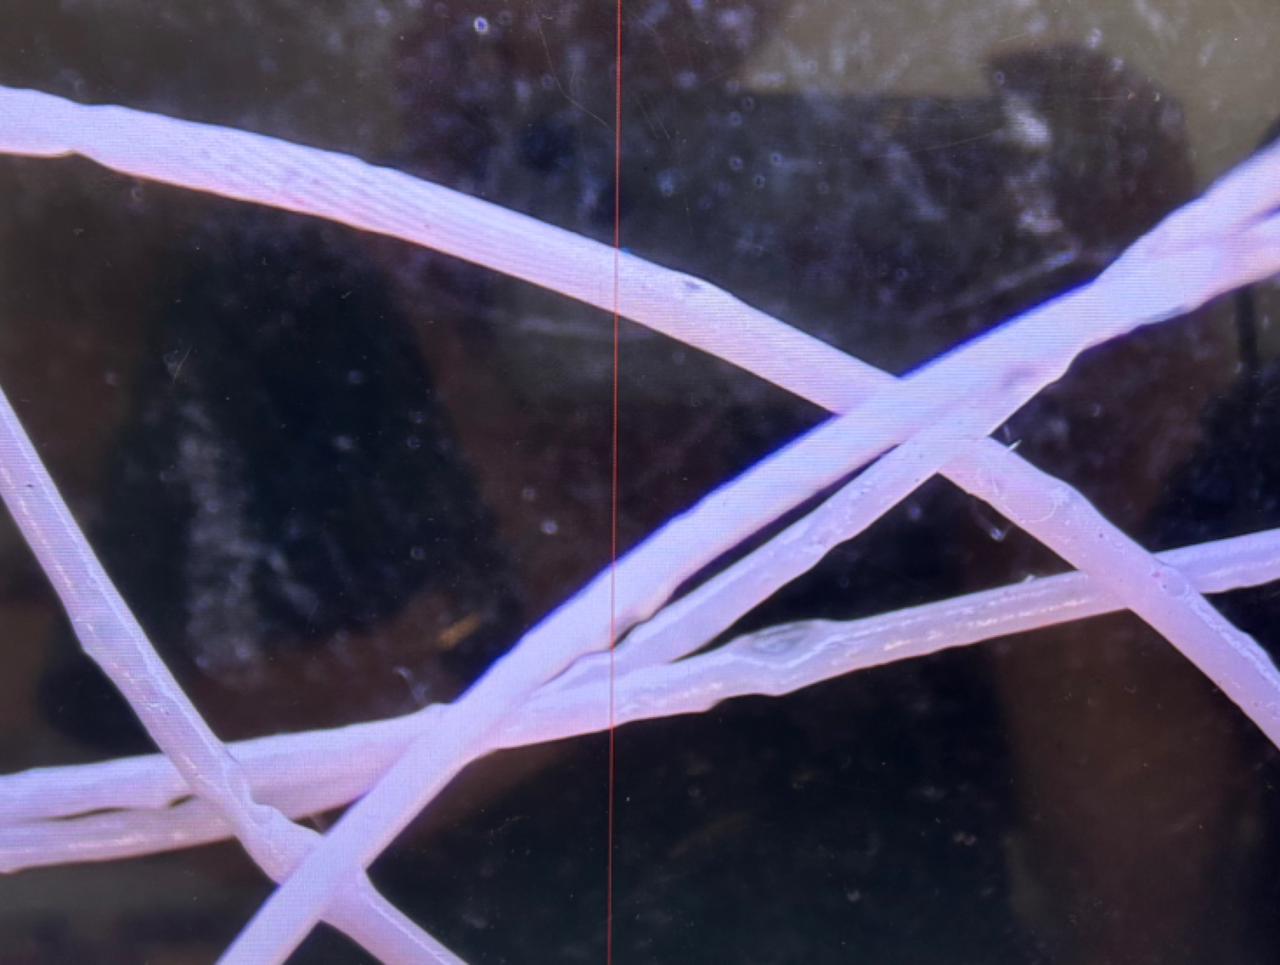 受潮耗材 |
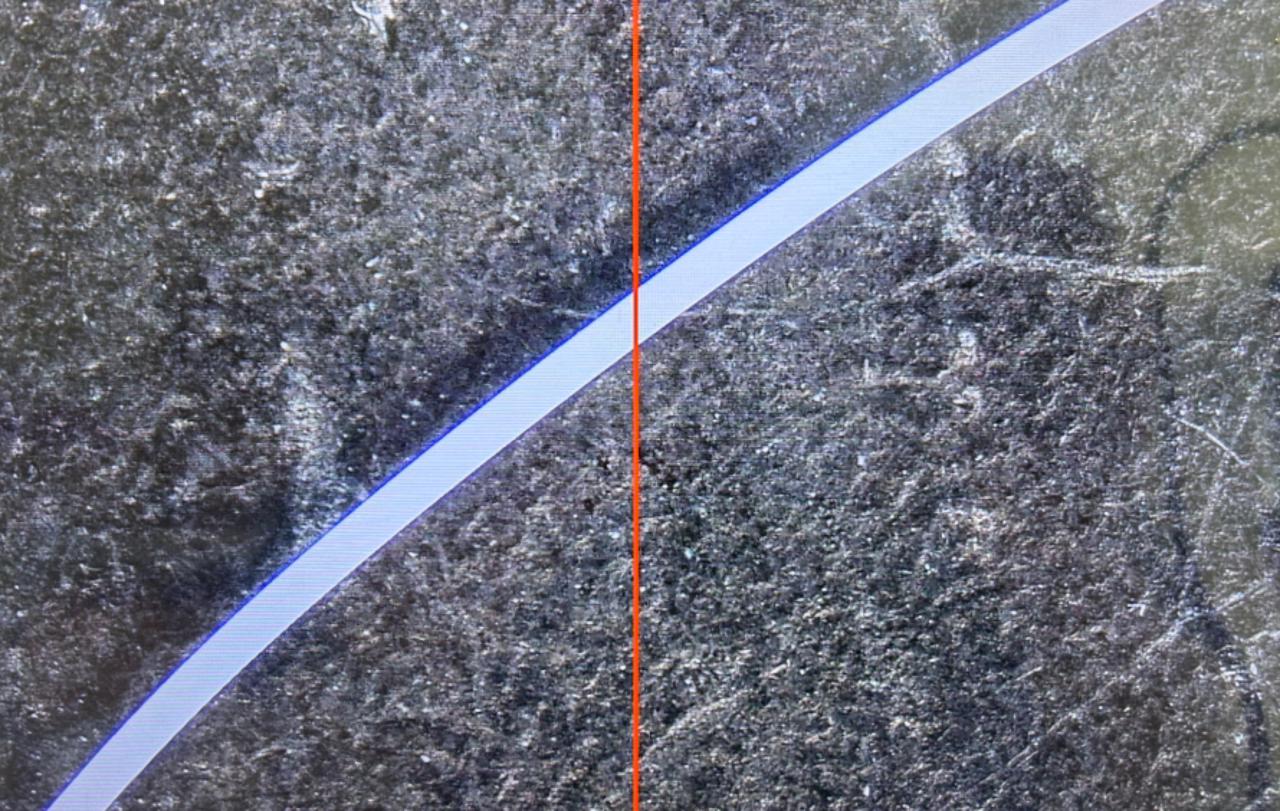 未受潮耗材 |
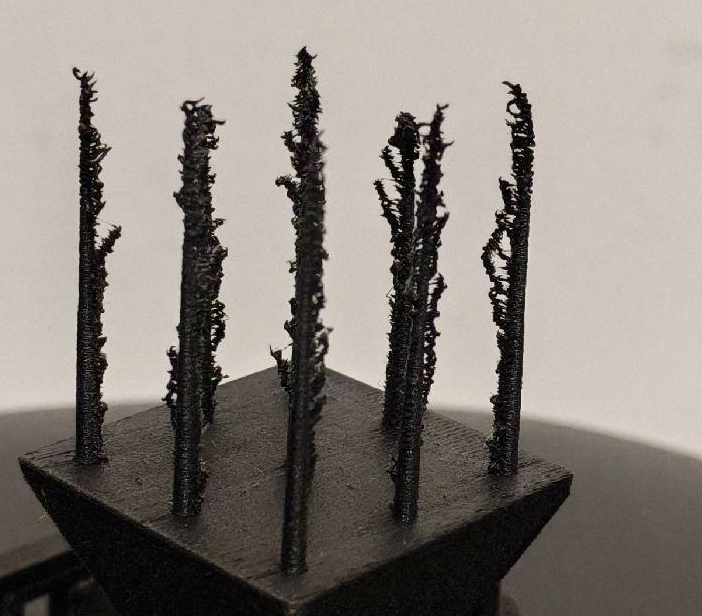 受潮的耗材打印拉丝多 |
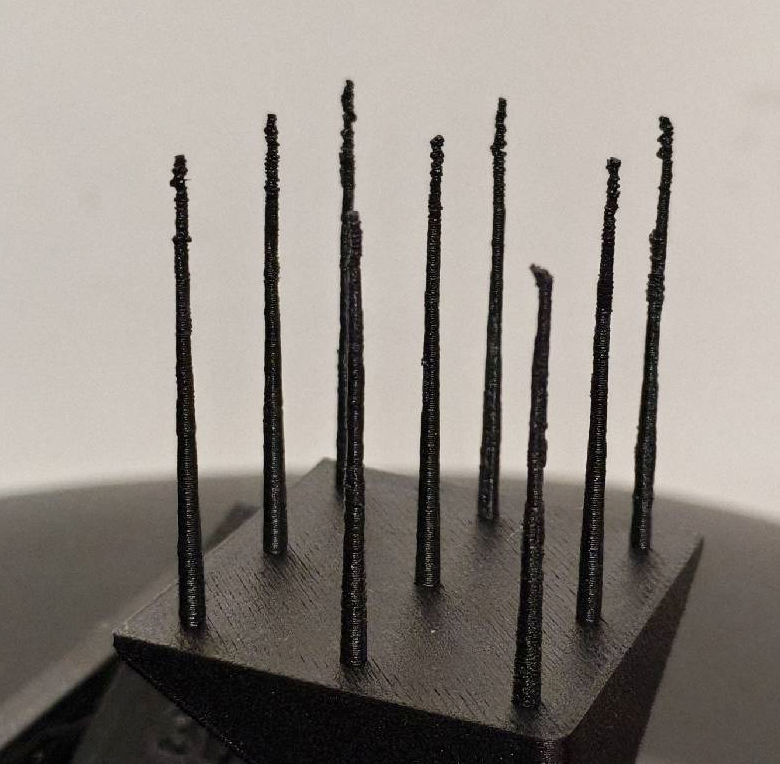 烘干的耗材打印几乎没有拉丝 |
¶ 哪些耗材最容易受潮?
不同耗材的“吸湿”程度差异很大,分为以下几类:
| 吸湿程度 | 代表耗材 | 烘干建议 |
|---|---|---|
| 较低 | PLA、PLA-CF、ABS、ASA | 一般不需要频繁烘干,受潮后再烘干 |
| 中等 | PETG、PET、PC、PC-ABS | 建议打印前确认状态,受潮后烘干 |
| 较高 | TPU、TPE、PA、PA-CF、PAHT-CF | 强烈建议打印前烘干 |
| 很高 | PVA、BVOH | 使用前建议充分烘干,并保持干燥储存 |
碳纤维增强材料并不意味着“不吸湿”。
例如 PA-CF 虽然加入了碳纤维,但其基体仍然是 PA,因此依然具有明显的吸湿性。
¶ 耗材烘干参数对照表
将准备使用的耗材按照正确的操作、温度、时长等烤干。下表为市面上常见耗材的烘干温度,供参考:
| 耗材 | 使用前的烘烤要求 | 使用前的干燥机保护要求 | 鼓风型烤箱 | 热床烘干 | ||
|---|---|---|---|---|---|---|
| 温度/°C | 干燥时间/h | 热床温度/°C | 干燥时间/h | |||
| PLA Basic/Matte | 推荐 | 推荐 | 55 | 8 | 65 | 12 |
| PLA-CF/GF | 推荐 | 推荐 | 55 | 8 | 65 | 12 |
| PLA Wood | 必须 | 必须 | 60 | 8 | 70 | 12 |
| PETG Basic/Matte/CF | 推荐 | 推荐 | 65 | 8 | 75 | 12 |
| PETG HF | 必须 | 必须 | 65 | 8 | 75 | 12 |
| ABS、ASA | 推荐 | 推荐 | 80 | 8 | 100 | 12 |
| TPU | 必须 | 必须 | 70 | 8 | 90 | 12 |
| PC | 必须 | 必须 | 75 | 8 | 90 | 12 |
| PVA | 必须 | 必须 | 75 | 8 | 90 | 12 |
| PA、PA-CF/GF、PAHT-CF/GF、PET-CF等 | 必须 | 必须 | 80 | 8 | 100 | 12 |
| PPA-CF、PPS-CF | 必须 | 必须 | 120 | 8 | 140 | 12 |
| Support for PLA/PETG | 推荐 | 推荐 | 55 | 8 | 70 | 12 |
| Support for PA/ABS | 推荐 | 推荐 | 80 | 8 | 90 | 12 |
¶ 烘干操作指南
¶ 专用 3D 打印耗材烘干机
优点:温度可控、操作简单、可长时间恒温,部分机型支持边烘干边打印,针对不同耗材通常有预设温度。
操作步骤:
- 自动设置:将耗材放入烘干机内部,盖好盖子,再选择对应耗材进行烘干。
- 手动设置:如果烘干机上没有耗材设置,可以根据耗材烘干参数表的温度和时间建议,设置烘干温度和时间。
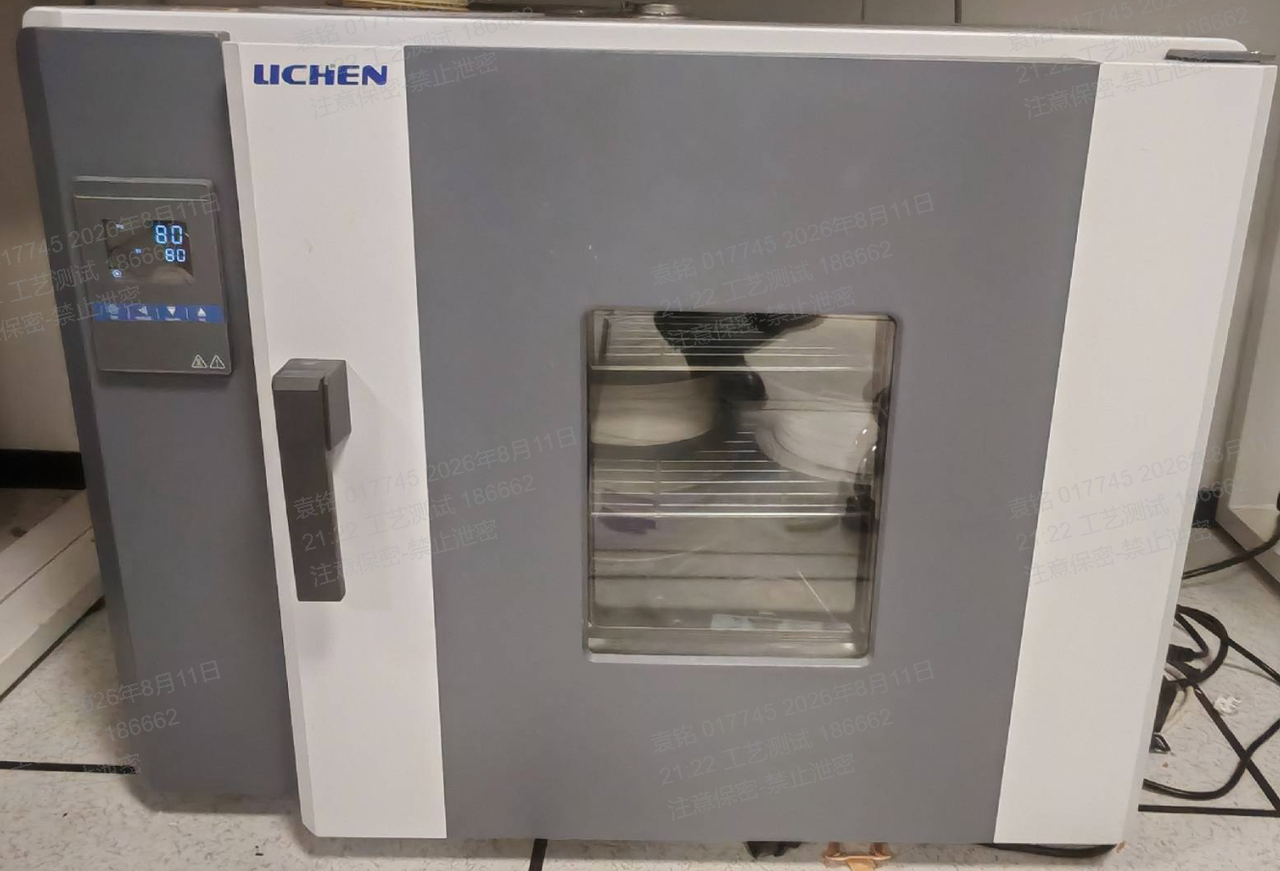
¶ 鼓风型恒温烘箱
相比 3D 打印耗材专用烘干机,鼓风型恒温烘箱的烘干效率更高,效果更佳。
操作步骤:将耗材放到烘箱内部,关好门,再根据耗材烘干参数表的温度和时间建议,设置烘干温度和时间。
¶ 烘干时需注意
- 保证空气流通:良好的空气循环有助于水分顺利排出。
不要将料盘堆叠在一起,也不要遮挡进风口或出风口。 - 烘干结束后不要立即暴露在空气中
烘干完成后,立即转入密封干燥环境——如干燥箱、密封储料盒、真空袋或带干燥剂的密封袋等。
¶ 如何判断耗材已经烘干到位?
烘干前(受潮状态):
- 挤出时有“噼啪”声
- 丝材表面有气泡、不光滑
- 颜色偏浅或泛白
- 拉丝严重
烘干后(干燥状态):
- 挤出声音稳定
- 线条连续
- 气泡减少
- 拉丝明显改善
- 表面均匀
如果烘干后打印效果明显提升,说明问题大概率就出在耗材含水量上。
¶ 核心要点
- 耗材受潮会导致拉丝、气泡、孔洞、强度下降等一系列问题;
- 不确定是否干燥?先烘干再打印——尤其是外观要求高的模型;
- 对照参数表设置正确的温度和时间,避免烘不干或烘坏耗材;
- 烘干完成后立即密封存放,避免二次受潮;